Sep 08, 2026
후판 전단 블레이드 최적화: H13 공구강의 성능 이점 및 적용 가이드라인
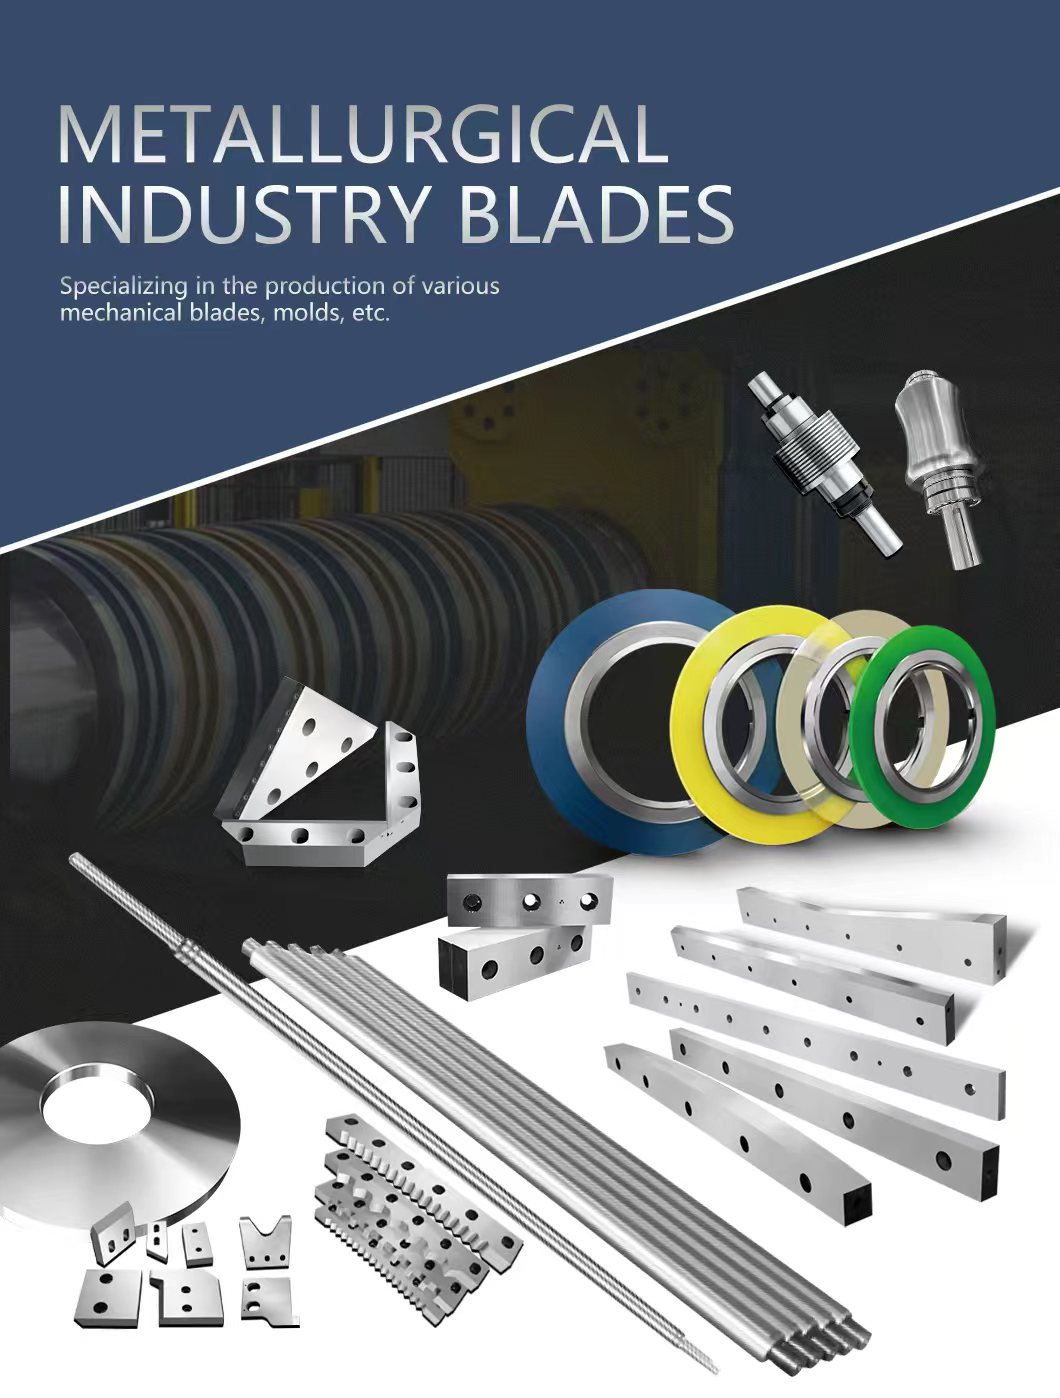
중후판 가공 시 두께는 일반적으로 8mm에서 60mm 사이이며, 주요 제조 방법은 열간압연입니다. 주로 사용되는 재료는 Q235, Q345, 다양한 고강도강 및 이와 유사한 재료입니다. 절단으로 인한 단면 결함을 줄이기 위해 고온(일반적으로 400°C~700°C)에서 전단 가공을 수행합니다. 고강도 칼날 절단 작업의 네 가지 핵심 과제 1. 고온: 온도가 높으면 공구의 마르텐사이트가 템퍼링되어 페라이트와 큰 탄화물로 분해되면서 기지 조직이 약해집니다. 400°C에 도달하면 시멘타이트(Fe₃C)가 조대화되고 효능을 잃기 시작하며, 결과적으로 날의 경도가 저하되어 파손됩니다. 2. 산화막: 열간압연 강판 표면에 산화철 막이 형성되면 공구의 마모가 증가합니다. 칼날의 절삭날이 점차 둥글게 마모되어 날카로움을 잃게 되고, 이는 의도치 않게 공구 간극을 증가시켜 강판에 더 큰 전단 버(burr)를 발생시킵니다. 3. 피로: 판재 표면의 산화막 경도는 모재보다 상당히 높으며, 취성이 강하고 마모성이 높아 전단 공구 마모 및 파손의 주요 원인이 됩니다. 또한, 열순환 전단 조건은 피로 효과를 더욱 증가시킵니다. 4. 충격 하중: 충격 하중의 경우, 열간압연판의 두께는 일반적으로 균일하지 않으며, 취성 산화막이 충격 시 파손되어 절단면에서 국부적인 응력 집중이 발생합니다. 반복적인 충격이 가해지면 미세한 절삭날 결함이 커져 칼날 표면의 작은 조각들이 떨어져 나가면서 칼날 가장자리 파손이 발생합니다. (후판 전단 시험 대상) 위와 같은 까다로운 조업 조건 속에서 제철소는 명시된 전단 기준을 달성하는 데 상당한 어려움에 직면합니다. 1. 전단 버(burr)는 판 두께의 3%~5% 미만이어야 합니다. 2. 절단 후 판재의 길이 공차는 ±0.5mm에서 ±1mm 이내이며, 절단면은 수직이어야 합니다. 3. 찢어짐, 융기 또는 가장자리 붕괴가 없는 깨끗한 단면. 4. 블레이드 수명은 공구 교체 빈도가 낮은 배치 생산을 지원할 수 있습니다. H13 공구강의 합금 조성 및 성능 두꺼운 판재 전단과 관련된 어려운 문제들을 해결하기 위해 LCKNIFE는 유리한 조성을 지닌 H13(1.2344, 4Cr5MoSiV1) 공구강을 선택했습니다. 1. 탄소(C: 0.32–0.45%): 매트릭스의 담금질 경도와 기본적인 내마모성에 기여하며, 적당한 탄소 함량은 취성을 유발하지 않으면서 칼의 인성을 보장합니다. 2. 실리콘(Si: 0.80~1.25%): 칼날강의 경화성을 향상시키고 산화 저항성 및 열피로 저항성을 강화합니다. · 3. 망간(Mn: 0.20~0.60%): 공구의 경화성을 향상시킵니다. 4. 크롬(Cr: 4.75–5.50%): 뛰어난 경화성을 제공하고, 크롬 카바이드를 형성하며, 칼의 고온 환경에서 산화에 대한 저항성이 우수합니다. 5. 몰리브덴(Mo: 1.10–1.75%): 절삭날의 연화를 방지하고 2차 경화의 주요 원소 역할을 합니다. · 바나듐(V: 0.80~1.20%): 슬리터 칼날에 안정된 미세한 VC 탄화물을 형성합니다. 이는 결정립을 미세하게 만들어 고온에서 강철의 내마모성을 향상시킵니다. 전단 가공에 사용되는 H13 열간 가공용 금형강은 크롬 5%, 몰리브덴 1.5%, 바나듐 1%의 균형 잡힌 비율로 합금되어 있습니다. 이러한 합금 조성은 칼날 공구에 탁월한 경화성과 열 균열 저항성을 제공합니다. H13 칼날은 최대 600°C의 온도에서도 48 HRC 이상의 경도를 유지합니다. 내마모성은 기존 칼날 절삭 공구강보다 3~5배 뛰어나며, 열처리 후 충격 인성은 Ak 50J를 초과하여 경도와 충격 저항성 사이의 최적의 균형을 이룹니다. H13의 고온 강도를 높이는 주요 요인 1. 2차 경화 피크: H13 강을 담금질하면 고경도 마르텐사이트가 형성됩니다. 500~600°C 사이의 온도에서 템퍼링하면 몰리브덴과 바나듐이 과포화 마르텐사이트에서 나노 크기의 합금 탄화물(Mo2C 및 VC)을 석출시킵니다. 이 미세 입자는 결정립계를 고정하는 역할을 하여 경도가 회복되거나 오히려 증가합니다. 다른 강에서는 경도가 감소하는 것과 대조적입니다. 2. 안정적인 고온 탄화물: 탄화바나듐(VC)은 융점이 매우 높아 700°C에서도 조대화되는 경향이 적습니다. 400°C에서 조대화되기 시작하는 일반 시멘타이트(Fe₃C)와는 달리, H₁₃ 강화 입자는 칼의 경도를 400~650°C 이하에서 유지시켜 줍니다. 3. 결정립 미세화 안정성: Cr과 Mo는 전단 칼날에서 결정립계의 이동을 방지하여 고온에서 결정립 성장을 억제합니다. 미세한 결정립 구조는 전단 칼날 공구의 고온 연화 저항성을 증가시킵니다. 4. 산화 및 탈탄 저항성: 절삭 공구 경도의 상당한 감소는 탈탄으로 인해 발생합니다. 크롬과 규소는 칼날 표면에 조밀한 보호 산화막을 형성하여 표면 연소 및 탈탄을 줄여줍니다. 일반적인 H13 블레이드 적용 분야 H13 공구강은 야금 제품 제조에 일반적으로 사용됩니다. 절단 작업이 필요한 일반적인 용도는 다음과 같습니다. 후판 절단, 열연 코일 슬리팅, 길이별 라인 절단, 크로커다일 절단, 고강도 판재 절단, 오목-볼록 절단, 아크 절단, 플라잉 시어, 갠트리 시어, 고철 절단, 유압 실린더 절단. H13 전단 공구 열처리 공정 1. 재료 선택: 전해 슬래그 재용융(ESR) H13을 선택한 후 단조를 통해 필요한 칼 도구 블랭크 형태로 성형합니다. 2. 어닐링: 칼 원료를 860~890°C 사이의 온도로 가열하고 2시간 동안 유지합니다. 그런 다음 740~760°C 사이의 온도로 냉각하여 4시간 동안 등온 유지합니다. 이후 노에서 약 500°C까지 냉각한 후 공랭합니다. 3. 예열: 전단 칼날의 열응력을 줄이기 위해 담금질 전에 2단계 예열(600~650°C 및 800~850°C)을 실시합니다. 4. 담금질: 인성을 중시하는 공구를 제작할 경우, 전단 칼날을 1020~1050°C로 가열한 후 오일 냉각하여 경도가 54~58 HRC에 도달하도록 합니다. 경도가 가장 중요한 요소인 공구의 경우, 전단 칼날을 1050~1080°C로 가열한 후 오일 냉각하여 경도가 56~58 HRC가 되도록 합니다. 5. 열처리: 500~5...
더 보기


 IPv6 지원 네트워크